അലുമിനിയം അലോയ് വീലുകൾഭാരം കുറഞ്ഞ നിർമ്മാണം, ആകർഷകമായ രൂപം, മികച്ച ഡിസൈൻ വഴക്കം എന്നിവ കാരണം ഓട്ടോമോട്ടീവ് വ്യവസായത്തിൽ ഇവ വ്യാപകമായി ഉപയോഗിക്കപ്പെടുന്നു. എന്നിരുന്നാലും, മിനുസമാർന്നതും, ഏകീകൃതവും, ഉയർന്ന തിളക്കമുള്ളതുമായ ഫിനിഷ് നേടുന്നതിന് ഉപരിതല തയ്യാറാക്കൽ, പൊടിക്കൽ, മിനുക്കൽ, ഫിനിഷിംഗ് പ്രക്രിയകൾ എന്നിവയിൽ ശ്രദ്ധാപൂർവ്വമായ നിയന്ത്രണം ആവശ്യമാണ്.
മെഷീനിംഗ് മാർക്കുകൾ നീക്കം ചെയ്യുക, ചെറിയ ഉപരിതല വൈകല്യങ്ങൾ ഇല്ലാതാക്കുക, ഉപയോഗിച്ച ചക്രത്തിന്റെ രൂപം മെച്ചപ്പെടുത്തുക, അല്ലെങ്കിൽ പുതുതായി നിർമ്മിച്ച ചക്രത്തിൽ കണ്ണാടി പോലുള്ള ഫിനിഷ് ഉണ്ടാക്കുക എന്നിവയാണെങ്കിലും, ശരിയായ അബ്രാസീവ് വസ്തുക്കളും പോളിഷിംഗ് ഉപകരണങ്ങളും തിരഞ്ഞെടുക്കേണ്ടത് അത്യാവശ്യമാണ്.
അലുമിനിയം അലോയ് വീലുകൾ എങ്ങനെ പോളിഷ് ചെയ്യാമെന്ന് ഈ ഗൈഡ് വിശദീകരിക്കുന്നു, സാധാരണ അബ്രാസീവ് വസ്തുക്കൾ താരതമ്യം ചെയ്യുന്നു, പ്രധാന പോളിഷിംഗ് രീതികൾ വിവരിക്കുന്നു, വർക്ക്ഷോപ്പിലും വ്യാവസായിക ഉൽപ്പാദന പരിതസ്ഥിതികളിലും സ്ഥിരമായ ഉപരിതല ഗുണനിലവാരം കൈവരിക്കുന്നതിനുള്ള പ്രായോഗിക ശുപാർശകൾ നൽകുന്നു.
1. അലുമിനിയം അലോയ് വീൽ പ്രതലങ്ങൾ മനസ്സിലാക്കൽ
ഒരു അബ്രാസീവ് അല്ലെങ്കിൽ പോളിഷിംഗ് രീതി തിരഞ്ഞെടുക്കുന്നതിന് മുമ്പ്, ചക്രത്തിന്റെ മെറ്റീരിയൽ അവസ്ഥയും നിലവിലുള്ള ഉപരിതല ഫിനിഷും തിരിച്ചറിയേണ്ടത് പ്രധാനമാണ്. വ്യത്യസ്ത ഉപരിതല ചികിത്സകൾക്ക് വ്യത്യസ്ത പ്രോസസ്സിംഗ് രീതികൾ ആവശ്യമാണ്.
1.1 ബെയർ അലുമിനിയം അലോയ് വീലുകൾ
നഗ്നമായ അലുമിനിയം അലോയ് പ്രതലങ്ങളിൽ മെഷീനിംഗ് അടയാളങ്ങൾ, നേരിയ ഓക്സീകരണം, പോറലുകൾ, അല്ലെങ്കിൽ അസമമായ പ്രതല ഘടനകൾ എന്നിവ കാണിച്ചേക്കാം. പുരോഗമനപരമായ സാൻഡിംഗ്, മെക്കാനിക്കൽ പോളിഷിംഗ് അല്ലെങ്കിൽ അനുയോജ്യമായ മാസ്-ഫിനിഷിംഗ് പ്രക്രിയകൾ വഴി ഈ പ്രതലങ്ങൾ പലപ്പോഴും മെച്ചപ്പെടുത്താൻ കഴിയും.
ചക്രത്തിന്റെ യഥാർത്ഥ ജ്യാമിതിയിൽ മാറ്റം വരുത്താതെയോ, മെറ്റീരിയൽ അമിതമായി നീക്കം ചെയ്യാതെയോ ഉപരിതല വൈകല്യങ്ങൾ നീക്കം ചെയ്യുക എന്നതാണ് പ്രധാന ലക്ഷ്യം.
1.2 മെഷീൻ ചെയ്ത അല്ലെങ്കിൽ ഡയമണ്ട്-കട്ട് വീലുകൾ
ഡയമണ്ട്-കട്ട് വീലുകളിൽ സാധാരണയായി കൃത്യമായി മെഷീൻ ചെയ്ത അലുമിനിയം പ്രതലമുണ്ട്, അത് തിളക്കമുള്ള ലോഹ രൂപം സൃഷ്ടിക്കുന്നു. പരമ്പരാഗത അബ്രാസീവ് പോളിഷിംഗിന് പകരം, ഡയമണ്ട് കട്ടിംഗ് ടൂൾ ഉപയോഗിച്ച് നിയന്ത്രിത CNC മെഷീനിംഗ് ഉപയോഗിച്ചാണ് അവയുടെ പ്രതിഫലന ഫിനിഷ് പ്രധാനമായും നിർമ്മിക്കുന്നത്.
പ്രതലത്തിന് കേടുപാടുകൾ സംഭവിച്ചാൽ, യഥാർത്ഥ രൂപം പുനഃസ്ഥാപിക്കുന്നതിന് പ്രത്യേക വീൽ റീസർഫേസിംഗ് ഉപകരണങ്ങൾ ആവശ്യമായി വന്നേക്കാം. അമിതമായ മണൽവാരൽ അല്ലെങ്കിൽ മിനുക്കുപണികൾ മെഷീനിംഗ് പാറ്റേണിൽ മാറ്റം വരുത്തുകയും വളരെയധികം വസ്തുക്കൾ നീക്കം ചെയ്യുകയും ചെയ്യും.
1.3 പെയിന്റ് ചെയ്തതോ ക്ലിയർ-കോട്ടിഡ് ചെയ്തതോ ആയ ചക്രങ്ങൾ
പല അലുമിനിയം അലോയ് വീലുകളിലും പെയിന്റ് ചെയ്തതോ, പൗഡർ-കോട്ടിഡ് ചെയ്തതോ, ക്ലിയർ-കോട്ടിഡ് ചെയ്തതോ ആയ പ്രതലങ്ങൾ ഉണ്ട്. ഇത്തരം സന്ദർഭങ്ങളിൽ, അലുമിനിയം സബ്സ്ട്രേറ്റിൽ നേരിട്ട് പോളിഷ് ചെയ്യുന്നതിനു പകരം കോട്ടിംഗിൽ പോളിഷ് ചെയ്യണം, എന്നാൽ കോട്ടിംഗ് കേടുകൂടാതെയും പോളിഷ് ചെയ്യാൻ അനുയോജ്യവുമായിരിക്കണം.
കോട്ടിംഗ് അടർന്നുപോകുകയാണെങ്കിലോ, ആഴത്തിൽ പോറലുകൾ ഏൽക്കുകയോ, കേടുപാടുകൾ സംഭവിക്കുകയോ ചെയ്താൽ, റീഫിനിഷിംഗിന് പ്രൊഫഷണൽ കോട്ടിംഗ് നീക്കം ചെയ്യുകയും വീണ്ടും പ്രയോഗിക്കുകയും ചെയ്യേണ്ടി വന്നേക്കാം. വീൽ സബ്സ്ട്രേറ്റിന് കേടുപാടുകൾ വരുത്താതിരിക്കാനോ അതിന്റെ ഡൈമൻഷണൽ സമഗ്രതയിൽ വിട്ടുവീഴ്ച ചെയ്യാതിരിക്കാനോ അബ്രസീവ് ബ്ലാസ്റ്റിംഗ് ശ്രദ്ധാപൂർവ്വം നിയന്ത്രിക്കണം.
1.4 ക്രോം-പ്ലേറ്റഡ് അല്ലെങ്കിൽ പ്രത്യേകം പൂർത്തിയാക്കിയ വീലുകൾ
ക്രോം പൂശിയതും, ആനോഡൈസ് ചെയ്തതും, പ്രത്യേകം പൂർത്തിയാക്കിയതുമായ മറ്റ് ചക്രങ്ങൾക്ക് മെറ്റീരിയൽ-നിർദ്ദിഷ്ട ചികിത്സ ആവശ്യമാണ്. ആക്രമണാത്മകമായ അബ്രാസീവ്സ് ഉപരിതല പാളിക്ക് കേടുപാടുകൾ വരുത്തുകയും സാധാരണ പോളിഷിംഗ് വഴി ശരിയാക്കാൻ കഴിയാത്ത വൈകല്യങ്ങൾ സൃഷ്ടിക്കുകയും ചെയ്യും.
പ്രധാനം:ആരംഭിക്കുന്നതിന് മുമ്പ് എല്ലായ്പ്പോഴും ചക്രത്തിന്റെ ഉപരിതല ചികിത്സ തിരിച്ചറിയുക. വെറും അലൂമിനിയത്തിന് അനുയോജ്യമായ ഒരു പ്രക്രിയ, പൂശിയ, പൂശിയ അല്ലെങ്കിൽ ഡയമണ്ട്-കട്ട് വീലുകൾക്ക് അനുയോജ്യമല്ലായിരിക്കാം.
2. അലുമിനിയം വീൽ പോളിഷിംഗിന്റെ പ്രധാന ഘട്ടങ്ങൾ
പ്രൊഫഷണൽ അലുമിനിയം വീൽ പോളിഷിംഗിൽ സാധാരണയായി നിരവധി ഘട്ടങ്ങളുണ്ട്.കൃത്യമായ ക്രമം പ്രാരംഭ ഉപരിതല അവസ്ഥ, ആവശ്യമായ ഫിനിഷ്, വീൽ ഡിസൈൻ, ഉൽപ്പാദന രീതി എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു.
ഘട്ടം 1: വൃത്തിയാക്കലും പരിശോധനയും
വീൽ മെറ്റീരിയലിനും കോട്ടിംഗിനും അനുയോജ്യമായ ഒരു ക്ലീനർ ഉപയോഗിച്ച് ബ്രേക്ക് പൊടി, റോഡിലെ പൊടി, ഗ്രീസ്, മറ്റ് മാലിന്യങ്ങൾ എന്നിവ നീക്കം ചെയ്തുകൊണ്ട് ആരംഭിക്കുക.
ഇതിനായി ചക്രം പരിശോധിക്കുക:
- പോറലുകൾ, തുരുമ്പെടുക്കൽ, ഓക്സീകരണം, യന്ത്രവൽക്കരണത്തിന്റെ അടയാളങ്ങൾ
- കോട്ടിംഗിന് കേടുപാടുകൾ, അടർന്നു വീഴൽ, അല്ലെങ്കിൽ നിറവ്യത്യാസം
- മെഷീൻ ചെയ്ത സവിശേഷതകൾക്ക് ചുറ്റുമുള്ള ബർറുകളും മൂർച്ചയുള്ള അരികുകളും
- മുൻകാല അറ്റകുറ്റപ്പണികൾ അല്ലെങ്കിൽ ഘടനാപരമായ നാശത്തിന്റെ ലക്ഷണങ്ങൾ
വിണ്ടുകീറിയതോ, വളഞ്ഞതോ, ഘടനാപരമായി കേടുപാടുകൾ സംഭവിച്ചതോ ആയ ചക്രങ്ങൾ ഒരു യോഗ്യതയുള്ള വീൽ റിപ്പയർ സ്പെഷ്യലിസ്റ്റ് വിലയിരുത്തണം. കോസ്മെറ്റിക് പോളിഷിംഗ് ഘടനാപരമായ പരിശോധനയ്ക്കോ നന്നാക്കലിനോ പകരമാവില്ല.
ഘട്ടം 2: ഉപരിതല തയ്യാറാക്കലും വൈകല്യങ്ങൾ നീക്കം ചെയ്യലും
നഗ്നമായ അലുമിനിയം അലോയ്ക്ക്, ഉപരിതല തയ്യാറാക്കലിൽ മണൽവാരൽ, നിയന്ത്രിത പൊടിക്കൽ അല്ലെങ്കിൽ മെക്കാനിക്കൽ ഫിനിഷിംഗ് എന്നിവ ഉൾപ്പെട്ടേക്കാം.
വൈകല്യങ്ങളുടെ ആഴം അനുസരിച്ച് പ്രാരംഭ അബ്രാസീവ് തിരഞ്ഞെടുക്കണം. കോർസർ അബ്രാസീവ്സിന് ആഴത്തിലുള്ള പാടുകൾ വേഗത്തിൽ നീക്കം ചെയ്യാൻ കഴിയും, എന്നാൽ അവ കൂടുതൽ വ്യക്തമായ പോറലുകൾ അവശേഷിപ്പിക്കുകയും കൂടുതൽ വസ്തുക്കൾ നീക്കം ചെയ്യുകയും ചെയ്യുന്നു.
ഇക്കാരണത്താൽ, ആക്രമണാത്മകമായ ഗ്രൈൻഡിംഗ് അത് ആവശ്യമുള്ള മേഖലകളിലും പ്രവർത്തനങ്ങളിലും മാത്രമായി പരിമിതപ്പെടുത്തണം. വീൽ സ്പോക്കുകൾ, അരികുകൾ, മൗണ്ടിംഗ് പ്രതലങ്ങൾ, മറ്റ് കൃത്യതയുള്ള സവിശേഷതകൾ എന്നിവയിൽ നിന്ന് അനാവശ്യമായി മെറ്റീരിയൽ നീക്കം ചെയ്യുന്നത് ഒഴിവാക്കുക.
ഘട്ടം 3: പ്രോഗ്രസീവ് അബ്രസീവ് ഗ്രൈൻഡിംഗ്
പ്രധാന തകരാറുകൾ പരിഹരിച്ചതിനുശേഷം, മുൻ ഘട്ടത്തിൽ അവശേഷിപ്പിച്ച പോറലുകൾ കുറയ്ക്കാൻ ക്രമേണ നേർത്ത അബ്രസീവ്സ് ഉപയോഗിക്കുന്നു.
ഒരു സാധാരണ മാനുവൽ പ്രക്രിയയിൽ നിരവധി ഗ്രേഡുകളുള്ള സിലിക്കൺ കാർബൈഡ് അബ്രാസീവ് പേപ്പർ ഉപയോഗിക്കാം, അടിവസ്ത്രത്തിന്റെയും ഫിനിഷിംഗ് ആവശ്യകതകളുടെയും അടിസ്ഥാനത്തിൽ, അനുയോജ്യമായ ഒരു കോഴ്സ് ഗ്രേഡിൽ നിന്ന് P400, P600, P800, P1000, P1500, P2000 അല്ലെങ്കിൽ അതിലും മികച്ച ഗ്രേഡുകളിലേക്ക് നീങ്ങുന്നു.
ഇത് ഒരു സാർവത്രിക സ്പെസിഫിക്കേഷനു പകരം ഒരു ചിത്രീകരണ ക്രമമാണ്. ആരംഭ ഗ്രിറ്റ്, ഇന്റർമീഡിയറ്റ് ഘട്ടങ്ങൾ, അന്തിമ സാൻഡിംഗ് ഗ്രേഡ് എന്നിവ പ്രാരംഭ ഉപരിതല അവസ്ഥയും പോളിഷിംഗ് സംവിധാനവും അനുസരിച്ചായിരിക്കണം നിർണ്ണയിക്കേണ്ടത്.
ഓരോ ഘട്ടത്തിലും അടുത്ത ഘട്ടത്തിലേക്ക് പോകുന്നതിന് മുമ്പ് മുമ്പത്തെ ഘട്ടത്തിൽ നിന്ന് പോറലുകൾ നീക്കം ചെയ്യണം. ഗ്രേഡുകൾ ഒഴിവാക്കുന്നത് മിനുക്കുപണി സമയം വർദ്ധിപ്പിക്കുകയും അന്തിമ ഫിനിഷിൽ ദൃശ്യമായ വൈകല്യങ്ങൾ അവശേഷിപ്പിക്കുകയും ചെയ്യും.
സങ്കീർണ്ണമായ വീൽ ജ്യാമിതികൾക്ക്, വളഞ്ഞ പ്രതലങ്ങളിലും ഇടുങ്ങിയ ഇടവേളകളിലും എത്താൻ വഴക്കമുള്ള അബ്രാസീവ് വസ്തുക്കളും അനുയോജ്യമായ കൈ ഉപകരണങ്ങളും സഹായിക്കും. സ്ഥിരമായ മർദ്ദം നിലനിർത്താനും അരികുകൾ വട്ടമിടുന്നത് ഒഴിവാക്കാനും യഥാർത്ഥ പ്രൊഫൈൽ മാറ്റുന്നത് ഒഴിവാക്കാനും ശ്രദ്ധിക്കേണ്ടതുണ്ട്.
ഘട്ടം 4: മെക്കാനിക്കൽ പോളിഷിംഗ്
ഉപരിതലം വേണ്ടത്ര പരിഷ്കരിച്ചുകഴിഞ്ഞാൽ, മെക്കാനിക്കൽ പോളിഷിംഗ് പ്രതിഫലനശേഷി മെച്ചപ്പെടുത്തുകയും ചെറിയ പോറലുകളുടെ ദൃശ്യത കുറയ്ക്കുകയും ചെയ്യും.
സാധാരണ ഉപകരണങ്ങളിൽ ഇവ ഉൾപ്പെടുന്നു:
- വേരിയബിൾ-സ്പീഡ് പോളിഷിംഗ് മെഷീനുകൾ
- കോട്ടൺ അല്ലെങ്കിൽ തുന്നൽ തുണി ബഫിംഗ് വീലുകൾ
- അനുയോജ്യമായ പോളിഷിംഗ് പാഡുകളും സംയുക്തങ്ങളും
- ഉൽപ്പാദന പരിതസ്ഥിതികൾക്കായി പ്രത്യേക വീൽ പോളിഷിംഗ് മെഷീനുകൾ
പോളിഷിംഗ് സംയുക്തം അലുമിനിയം അലോയ്, തിരഞ്ഞെടുത്ത ബഫിംഗ് സിസ്റ്റം എന്നിവയുമായി പൊരുത്തപ്പെടണം. പ്രാരംഭ മിനുക്കുപണികൾക്ക് പരുക്കൻ സംയുക്തങ്ങൾ ഉപയോഗിക്കാം, അതേസമയം അന്തിമ തിളക്കത്തിനായി സൂക്ഷ്മ സംയുക്തങ്ങൾ ഉപയോഗിക്കാം.
അമിതമായ മർദ്ദം, ഉയർന്ന ഘർഷണം, അല്ലെങ്കിൽ അനുയോജ്യമല്ലാത്ത ഭ്രമണ വേഗത എന്നിവ പ്രാദേശികമായി അമിതമായി ചൂടാകൽ, സ്മിയറിങ്, നിറവ്യത്യാസം അല്ലെങ്കിൽ അസമമായ ഗ്ലോസ് എന്നിവയ്ക്ക് കാരണമാകും. പോളിഷിംഗ് ഉപകരണ നിർമ്മാതാവിന്റെ ശുപാർശിത ക്രമീകരണങ്ങൾ ഉപയോഗിക്കുക, അമിതമായ ചൂട് അടിഞ്ഞുകൂടുന്നത് ഒഴിവാക്കുക.
ഘട്ടം 5: അന്തിമ ശുചീകരണവും ഉപരിതല സംരക്ഷണവും
പോളിഷ് ചെയ്ത ശേഷം, പോളിഷ് അവശിഷ്ടങ്ങൾ നീക്കം ചെയ്ത്, സ്ഥിരമായ ലൈറ്റിംഗിൽ മുഴുവൻ വീലും പരിശോധിക്കുക.
ഉദ്ദേശിച്ച പ്രയോഗത്തെ ആശ്രയിച്ച്, അന്തിമ ഉപരിതലത്തിന് അനുയോജ്യമായ ക്ലിയർ കോട്ട്, സംരക്ഷണ കോട്ടിംഗ് അല്ലെങ്കിൽ മറ്റ് ഫിനിഷിംഗ് ട്രീറ്റ്മെന്റ് ആവശ്യമായി വന്നേക്കാം. നഗ്നമായ പോളിഷ് ചെയ്ത അലുമിനിയം സേവന സമയത്ത് ഓക്സിഡൈസ് ചെയ്യുകയോ അതിന്റെ രൂപം നഷ്ടപ്പെടുകയോ ചെയ്യും, അതിനാൽ ആവശ്യമായ ഈടുതലും പരിപാലന വ്യവസ്ഥകളും അനുസരിച്ച് ഉചിതമായ സംരക്ഷണ സംവിധാനം തിരഞ്ഞെടുക്കണം.
3. അലുമിനിയം വീൽ പോളിഷിംഗിന് അനുയോജ്യമായ അബ്രസീവ് വസ്തുക്കൾ ഏതാണ്?
വ്യത്യസ്ത അബ്രാസീവ് വസ്തുക്കൾ വ്യത്യസ്ത ഉദ്ദേശ്യങ്ങൾ നിറവേറ്റുന്നു. ഏറ്റവും ഉചിതമായ തിരഞ്ഞെടുപ്പ് പ്രവർത്തനത്തിൽ വൈകല്യങ്ങൾ നീക്കം ചെയ്യൽ, ഉപരിതല തയ്യാറാക്കൽ, കൃത്യമായ ഗ്രൈൻഡിംഗ്, മാസ് ഫിനിഷിംഗ് അല്ലെങ്കിൽ അന്തിമ മിനുക്കുപണികൾ എന്നിവ ഉൾപ്പെടുമോ എന്നതിനെ ആശ്രയിച്ചിരിക്കുന്നു.
3.1 സിലിക്കൺ കാർബൈഡ് (SiC)
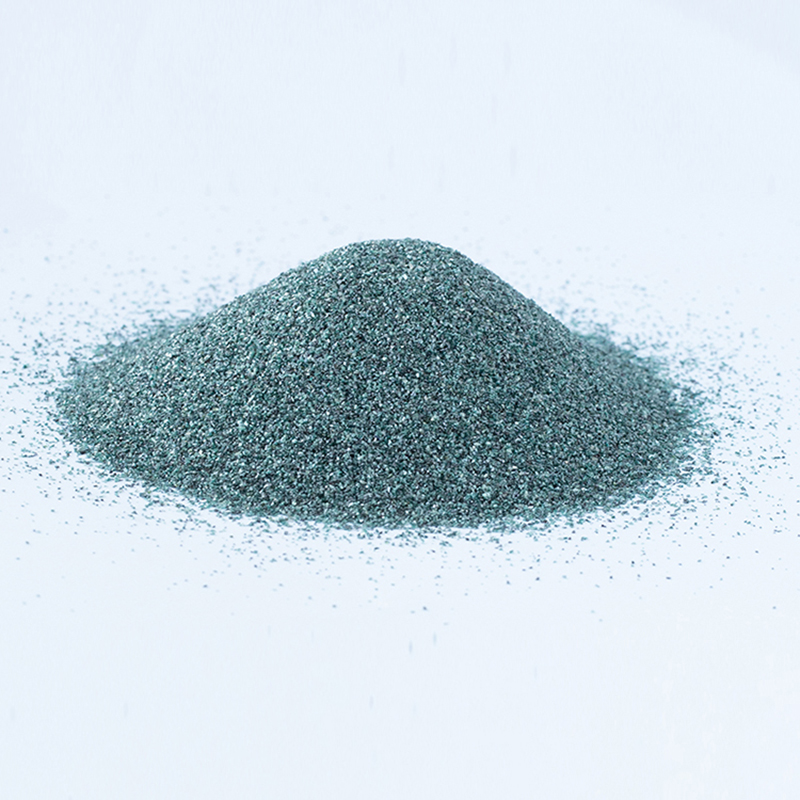
സിലിക്കൺ കാർബൈഡ് ഒരു കടുപ്പമുള്ള അബ്രസീവാണ്, ഇത് മണൽവാരൽ, പൊടിക്കൽ, ഫിനിഷിംഗ് പ്രയോഗങ്ങളിൽ വ്യാപകമായി ഉപയോഗിക്കുന്നു.
കറുത്ത സിലിക്കൺ കാർബൈഡ്അബ്രസീവ് പേപ്പറുകൾ, പൊടിക്കുന്ന ഉൽപ്പന്നങ്ങൾ, തിരഞ്ഞെടുത്ത ഫിനിഷിംഗ് പ്രക്രിയകൾ എന്നിവയിൽ സാധാരണയായി ഉപയോഗിക്കുന്നു.പച്ച സിലിക്കൺ കാർബൈഡ്പ്രിസിഷൻ ഗ്രൈൻഡിംഗ്, പ്രത്യേക അബ്രാസീവ് ആപ്ലിക്കേഷനുകളിലും ഇത് ഉപയോഗിക്കുന്നു.
അലുമിനിയം വീൽ ഫിനിഷിംഗിനായി, സിലിക്കൺ കാർബൈഡ് അബ്രാസീവ് പേപ്പർ പലപ്പോഴും പ്രോഗ്രസീവ് മാനുവൽ സാൻഡിംഗിന് ഉപയോഗപ്രദമാണ്, കാരണം ഇത് വിശാലമായ ഗ്രിറ്റ് വലുപ്പങ്ങളിൽ ലഭ്യമാണ്, കൂടാതെ അനുയോജ്യമായ നനഞ്ഞതോ വരണ്ടതോ ആയ സാൻഡിംഗ് സിസ്റ്റങ്ങളിൽ ഉപയോഗിക്കാം.
അയഞ്ഞ സിലിക്കൺ കാർബൈഡ് തരികൾ എഞ്ചിനീയറിംഗ് അബ്രസീവ് പ്രക്രിയകളിലും ഉപയോഗിക്കാം, പക്ഷേ അവ യാന്ത്രികമായി അബ്രസീവ് പേപ്പറിനോ പോളിഷിംഗ് സംയുക്തത്തിനോ പകരമായി കണക്കാക്കരുത്.
അലൂമിനിയം താരതമ്യേന മൃദുവായതിനാൽ ലോഡിംഗ്, സ്മിയറിങ്, ഉൾച്ചേർത്ത അബ്രാസീവ് കണികകൾ എന്നിവയ്ക്ക് സാധ്യതയുണ്ട്. അതിനാൽ, അബ്രാസീവ് തിരഞ്ഞെടുപ്പ്, ലൂബ്രിക്കേഷൻ, വൃത്തിയാക്കൽ, പ്രക്രിയ നിയന്ത്രണം എന്നിവ പ്രധാനമാണ്.
3.2 വൈറ്റ് ഫ്യൂസ്ഡ് അലുമിന (WFA)
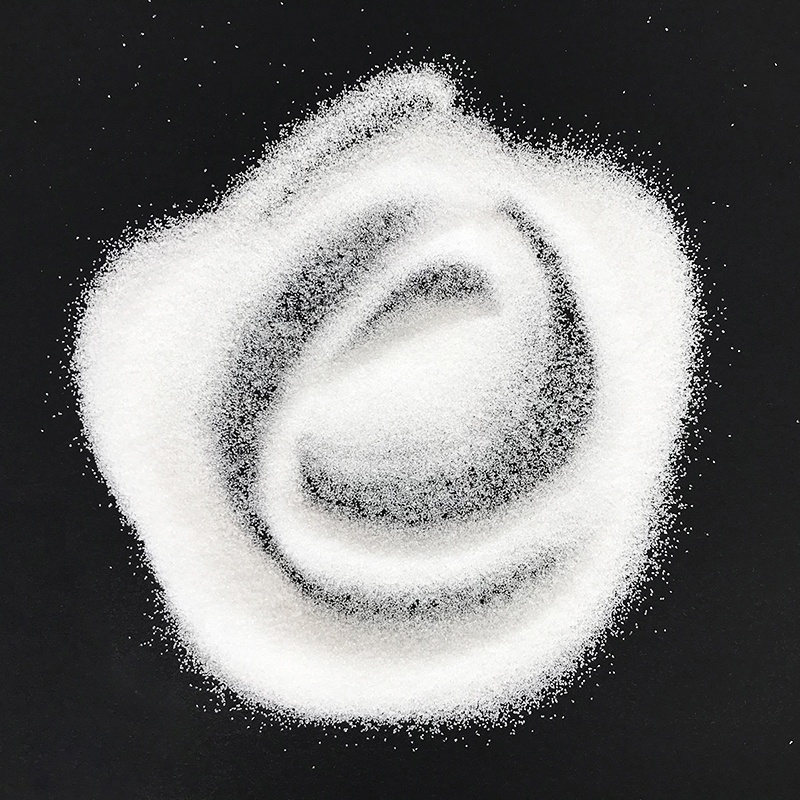
വൈറ്റ് ഫ്യൂസ്ഡ് അലുമിന കാഠിന്യത്തിനും മൂർച്ചയുള്ള കട്ടിംഗ് സവിശേഷതകൾക്കും പേരുകേട്ട ഉയർന്ന ശുദ്ധതയുള്ള അലുമിനിയം ഓക്സൈഡ് അബ്രാസീവ് ആണ്.അബ്രാസീവ് ബ്ലാസ്റ്റിംഗ്, ഗ്രൈൻഡിംഗ്, ഉപരിതല തയ്യാറാക്കൽ എന്നിവയിൽ ഇത് വ്യാപകമായി ഉപയോഗിക്കുന്നു.
ചക്ര നിർമ്മാണത്തിലോ പുനർനിർമ്മാണത്തിലോ സാധ്യതയുള്ള ആപ്ലിക്കേഷനുകളിൽ നിയന്ത്രിത ഉരച്ചിലുകളുടെ ആഘാതം ഉചിതമായിരിക്കുന്ന തിരഞ്ഞെടുത്ത ഉപരിതല വൃത്തിയാക്കലും തയ്യാറെടുപ്പ് പ്രവർത്തനങ്ങളും ഉൾപ്പെടുന്നു.
എന്നിരുന്നാലും, അലുമിനിയം വീലുകളിൽ അന്തിമ മിറർ ഫിനിഷ് നേടുന്നതിനുള്ള പ്രാഥമിക മെറ്റീരിയൽ സാധാരണയായി വെളുത്ത ഫ്യൂസ്ഡ് അലുമിനയല്ല. WFA ഉപയോഗിച്ചുള്ള പരമ്പരാഗത അബ്രാസീവ് ബ്ലാസ്റ്റിംഗ് സാധാരണയായി മിനുക്കിയ ലോഹ രൂപത്തിന് പകരം മാറ്റ് അല്ലെങ്കിൽ ടെക്സ്ചർ ചെയ്ത പ്രതലം സൃഷ്ടിക്കുന്നു.
ഉപരിതല തയ്യാറെടുപ്പിനായി WFA ഉപയോഗിക്കുകയാണെങ്കിൽ, ഗ്രിറ്റ് വലുപ്പം, സ്ഫോടന മർദ്ദം, നോസൽ ദൂരം, എക്സ്പോഷർ സമയം, സബ്സ്ട്രേറ്റ് അവസ്ഥ എന്നിവ ശ്രദ്ധാപൂർവ്വം നിയന്ത്രിക്കണം. പൂർത്തിയായ ഒരു ചക്രം ചികിത്സിക്കുന്നതിനുമുമ്പ് പ്രക്രിയ ഒരു ടെസ്റ്റ് പീസിൽ സാധൂകരിക്കണം.
3.3 ബ്രൗൺ ഫ്യൂസ്ഡ് അലുമിന (BFA)
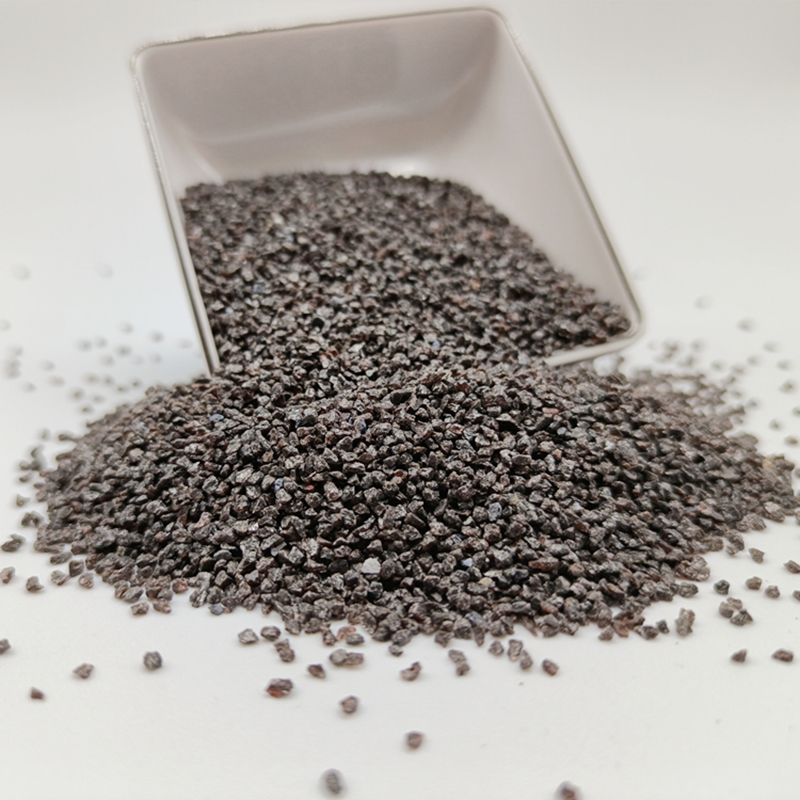
ബ്രൗൺ ഫ്യൂസ്ഡ് അലുമിനഗ്രൈൻഡിംഗ് വീലുകൾ, അബ്രാസീവ് ബ്ലാസ്റ്റിംഗ്, ഹെവി-ഡ്യൂട്ടി ഉപരിതല തയ്യാറാക്കൽ എന്നിവയിൽ സാധാരണയായി ഉപയോഗിക്കുന്ന ഒരു കരുത്തുറ്റതും ഈടുനിൽക്കുന്നതുമായ അലുമിനിയം ഓക്സൈഡ് അബ്രാസീവ് ആണ്.
ഇതിന്റെ കാഠിന്യവും ചെലവ് കുറഞ്ഞതും പല വ്യാവസായിക അബ്രസീവ് ആപ്ലിക്കേഷനുകൾക്കും അനുയോജ്യമാക്കുന്നു. എന്നിരുന്നാലും, അലുമിനിയം വീൽ ഫിനിഷിംഗിന്, BFA യുടെ അനുയോജ്യത പ്രക്രിയയെയും ആവശ്യമുള്ള ഉപരിതല അവസ്ഥയെയും ആശ്രയിച്ചിരിക്കുന്നു.
പരുക്കൻ അബ്രാസീവ് ബ്ലാസ്റ്റിംഗ് പ്രതലം പരുക്കനാക്കുകയും അധിക ഫിനിഷിംഗ് ആവശ്യമായി വരുന്ന വൈകല്യങ്ങൾ സൃഷ്ടിക്കുകയും ചെയ്തേക്കാം. അതിനാൽ, ഉയർന്ന ഗ്ലോസ് ഫിനിഷ് ആവശ്യമുള്ളപ്പോൾ, ഫൈൻ സാൻഡ് ചെയ്യുന്നതിനോ പോളിഷിംഗ് സംയുക്തങ്ങൾക്കോ ഇത് നേരിട്ട് പകരമാവില്ല.
3.4 അലുമിനിയം ഓക്സൈഡ് പോളിഷിംഗ് അബ്രസീവുകൾ
മികച്ച അലുമിനിയം ഓക്സൈഡ് അബ്രാസീവ്സ്പോളിഷിംഗ് സംയുക്തങ്ങൾ, അബ്രാസീവ് പേപ്പറുകൾ, മറ്റ് ഫിനിഷിംഗ് ഉൽപ്പന്നങ്ങൾ എന്നിവയിൽ ഉൾപ്പെടുത്താം.
അവയുടെ പ്രകടനം കണിക വലുപ്പം, കണികയുടെ ആകൃതി, അബ്രാസീവ് സാന്ദ്രത, ബൈൻഡർ അല്ലെങ്കിൽ കാരിയർ സിസ്റ്റം, പ്രോസസ്സ് ചെയ്യുന്ന അലുമിനിയം അലോയ്യുടെ ഗുണങ്ങൾ എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു.
നിയന്ത്രിത ഫിനിഷിംഗ് പ്രവർത്തനങ്ങൾക്ക് ഫൈൻ അലുമിനയ്ക്ക് പിന്തുണ നൽകാൻ കഴിയും, എന്നാൽ കണികയുടെ വലിപ്പം മാത്രം അന്തിമ തിളക്കം നിർണ്ണയിക്കുന്നില്ല. പോളിഷിംഗ് പാഡ്, സംയുക്ത രൂപീകരണം, മർദ്ദം, വേഗത, ഉപരിതല തയ്യാറാക്കൽ എന്നിവ ഒരുപോലെ പ്രധാനമാണ്.
3.5 പോളിഷിംഗ് സംയുക്തങ്ങളും ബഫിംഗ് മീഡിയയും
അന്തിമ തെളിച്ചത്തിന്, അയഞ്ഞ അബ്രേസിയീവ് ഗ്രെയിനുകളേക്കാൾ, ഉദ്ദേശ്യത്തോടെ രൂപപ്പെടുത്തിയ അലുമിനിയം പോളിഷിംഗ് സംയുക്തങ്ങളാണ് പലപ്പോഴും കൂടുതൽ അനുയോജ്യം.
തുണി ചക്രങ്ങൾ, പോളിഷിംഗ് പാഡുകൾ, അല്ലെങ്കിൽ ഓട്ടോമേറ്റഡ് ഉപകരണങ്ങൾ എന്നിവയിൽ ഉപയോഗിക്കുന്നതിനായി രൂപകൽപ്പന ചെയ്തിരിക്കുന്ന ഒരു കാരിയറിൽ ഈ സംയുക്തങ്ങളിൽ സൂക്ഷ്മമായ ഉരച്ചിലുകൾ അടങ്ങിയിരിക്കാം. ശരിയായ സംയുക്തം ആവശ്യമായ ഫിനിഷിനെയും പോളിഷിംഗ് സംവിധാനത്തെയും ആശ്രയിച്ചിരിക്കുന്നു.
സംയുക്തം വിതരണം ചെയ്യുന്നതിനും ഉപരിതലം പരിഷ്കരിക്കുന്നതിനും ആവശ്യമായ മെക്കാനിക്കൽ സമ്പർക്കം പരുത്തിയും മറ്റ് അനുയോജ്യമായ ബഫിംഗ് മീഡിയയും നൽകുന്നു. സംയുക്ത തിരഞ്ഞെടുപ്പും ബഫിംഗ്-വീൽ അവസ്ഥയും ഒരുമിച്ച് വിലയിരുത്തണം.
3.6 പ്ലാസ്റ്റിക്, സെറാമിക് ഫിനിഷിംഗ് മീഡിയ
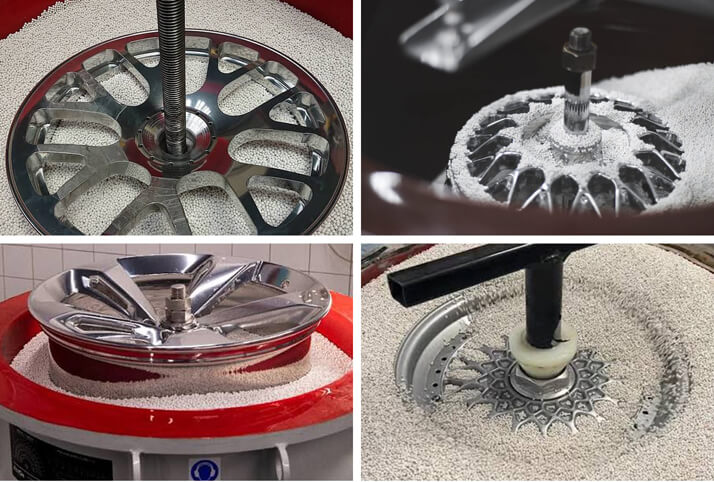
വൈബ്രേറ്ററി ഫിനിഷിംഗ്, സെൻട്രിഫ്യൂഗൽ ഫിനിഷിംഗ്, മറ്റ് മാസ്-ഫിനിഷിംഗ് പ്രക്രിയകളിൽ പ്ലാസ്റ്റിക്, സെറാമിക് മാധ്യമങ്ങൾ ഉപയോഗിക്കുന്നു.
അലുമിനിയം ഘടകങ്ങളുടെ ഉപരിതലം മൃദുവായി മുറിക്കുന്നതിനും ഫിനിഷ് ചെയ്യുന്നതിനും പ്ലാസ്റ്റിക് മീഡിയ അനുയോജ്യമായേക്കാം. സെറാമിക് മീഡിയ സാധാരണയായി കൂടുതൽ ആക്രമണാത്മകമായ കട്ടിംഗ് പ്രവർത്തനം നൽകുന്നു, കൂടുതൽ മെറ്റീരിയൽ നീക്കം ചെയ്യേണ്ട തിരഞ്ഞെടുത്ത ആപ്ലിക്കേഷനുകൾക്ക് ഇത് ഉചിതമായിരിക്കും.
ഈ മാധ്യമങ്ങൾ പരസ്പരം മാറ്റാവുന്നതല്ല. സെറാമിക് മീഡിയ അതിലോലമായ അലുമിനിയം പ്രതലങ്ങൾക്ക് വളരെ ആക്രമണാത്മകമായിരിക്കും, അതേസമയം പ്ലാസ്റ്റിക് മീഡിയ ചില വൈകല്യങ്ങൾക്ക് മതിയായ കട്ടിംഗ് പ്രവർത്തനം നൽകിയേക്കില്ല.
അലോയ് വീലുകളുടെ കാര്യത്തിൽ, വലിയ ഉപരിതല വിസ്തീർണ്ണം, സങ്കീർണ്ണമായ സ്പോക്ക് ജ്യാമിതി, ഉൾച്ചേർത്ത സവിശേഷതകൾ, മീഡിയ മാർക്കുകളുടെയോ അസമമായ ഫിനിഷിംഗിന്റെയോ അപകടസാധ്യത എന്നിവ കണക്കിലെടുക്കണം.
4. ശരിയായ അബ്രസീവ് ഗ്രിറ്റ് വലുപ്പം എങ്ങനെ തിരഞ്ഞെടുക്കാം
അബ്രസീവ് ഗ്രിറ്റിന്റെ വലിപ്പം കട്ടിംഗ് പ്രകടനം, ഉപരിതല പരുക്കൻത, മെറ്റീരിയൽ നീക്കംചെയ്യൽ, തുടർന്നുള്ള പോളിഷിംഗ് ഘട്ടങ്ങളിൽ ആവശ്യമായ ജോലിയുടെ അളവ് എന്നിവയെ നേരിട്ട് സ്വാധീനിക്കുന്നു.
| പ്രക്രിയ ഘട്ടം | സാധാരണ ഉരച്ചിലുകൾക്കുള്ള ഓപ്ഷൻ | പ്രധാന ലക്ഷ്യം |
|---|---|---|
| പ്രാരംഭ തകരാർ നീക്കം ചെയ്യൽ | അനുയോജ്യമായ പരുക്കൻ അബ്രസീവ് പേപ്പർ അല്ലെങ്കിൽ നിയന്ത്രിത അരക്കൽ മാധ്യമം | തിരഞ്ഞെടുത്ത വൈകല്യങ്ങൾ നീക്കം ചെയ്യുക |
| ഇന്റർമീഡിയറ്റ് സാൻഡിംഗ് | മീഡിയം-ഗ്രിറ്റ് സിലിക്കൺ കാർബൈഡ് പേപ്പർ | ഉപരിതലം പരിഷ്കരിക്കുക |
| ഫൈൻ മണൽവാരൽ | ഉചിതമായിടത്ത് P1000–P2000 പോലുള്ള നേർത്ത സിലിക്കൺ കാർബൈഡ് പേപ്പർ | ദൃശ്യമായ പോറലുകൾ കുറയ്ക്കുക |
| പ്രീ-പോളിഷിംഗ് | സൂക്ഷ്മമായ അബ്രസീവ് സംയുക്തം അല്ലെങ്കിൽ അനുയോജ്യമായ ഫിനിഷിംഗ് മീഡിയം | അന്തിമ തിളക്കത്തിനായി തയ്യാറെടുക്കുക |
| അന്തിമ മിനുക്കുപണികൾ | മികച്ച അലൂമിനിയത്തിന് അനുയോജ്യമായ പോളിഷിംഗ് സംയുക്തവും ബഫിംഗ് വീലും | പ്രതിഫലനശേഷിയും തിളക്കവും മെച്ചപ്പെടുത്തുക |
പ്രാരംഭ പ്രതല അവസ്ഥയ്ക്ക് അനുസൃതമായി ഗ്രിറ്റ് സീക്വൻസ് ക്രമീകരിക്കണം. ഉദാഹരണത്തിന്, നേരിയ പോറലുകളുള്ള ഒരു പ്രതലത്തിന് നന്നായി മിനുസപ്പെടുത്തലും മിനുക്കുപണിയും മാത്രമേ ആവശ്യമുള്ളൂ, അതേസമയം ഗുരുതരമായി കേടുപാടുകൾ സംഭവിച്ച പ്രതലത്തിന് അധിക തയ്യാറെടുപ്പ് ആവശ്യമായി വന്നേക്കാം.
അബ്രാസീവ് ഗ്രിറ്റ് മാനദണ്ഡങ്ങൾ തമ്മിൽ വേർതിരിച്ചറിയേണ്ടതും പ്രധാനമാണ്. പൂശിയ അബ്രാസീവ്സിനുള്ള FEPA P-ഗ്രിറ്റ് പദവികൾ, ബോണ്ടഡ്-അബ്രസീവ് ഗ്രെയിൻ പദവികൾ, മെഷ് അടിസ്ഥാനമാക്കിയുള്ള വർഗ്ഗീകരണങ്ങൾ എന്നിവ എല്ലാ ആപ്ലിക്കേഷനുകളിലും നേരിട്ട് പരസ്പരം മാറ്റാൻ കഴിയില്ല.
ഉൽപാദന ജോലികൾക്ക്, ബാധകമായ ഗ്രേഡിംഗ് മാനദണ്ഡം അബ്രാസീവ് വിതരണക്കാരനുമായും ഉപകരണ നിർമ്മാതാവുമായും സ്ഥിരീകരിക്കുക.
5. മാനുവൽ പോളിഷിംഗ് vs. വൈബ്രേറ്ററി ഫിനിഷിംഗ് vs. ഓട്ടോമേറ്റഡ് പോളിഷിംഗ്
പോളിഷിംഗ് രീതി തിരഞ്ഞെടുക്കുന്നത് ഉൽപ്പാദന അളവ്, ചക്ര ജ്യാമിതി, ഉപരിതല ആവശ്യകതകൾ, ബജറ്റ് എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു.
മാനുവൽ പോളിഷിംഗ്
അറ്റകുറ്റപ്പണികൾ, ഇഷ്ടാനുസൃതമാക്കിയ ചക്രങ്ങൾ, പ്രാദേശികവൽക്കരിച്ച ഫിനിഷിംഗ് എന്നിവയ്ക്കായി മാനുവൽ പോളിഷിംഗ് സാധാരണയായി ഉപയോഗിക്കുന്നു.
ഗുണങ്ങളിൽ വഴക്കവും താരതമ്യേന കുറഞ്ഞ ഉപകരണ നിക്ഷേപവും ഉൾപ്പെടുന്നു. ഓപ്പറേറ്റർമാർക്ക് പ്രത്യേക മേഖലകളിൽ ശ്രദ്ധ കേന്ദ്രീകരിക്കാനും ഉപരിതല അവസ്ഥയ്ക്ക് അനുസൃതമായി പ്രക്രിയ ക്രമീകരിക്കാനും കഴിയും.
എന്നിരുന്നാലും, മാനുവൽ പോളിഷിംഗ് വളരെ അധ്വാനം ആവശ്യമുള്ളതാണ്, കൂടാതെ ഓപ്പറേറ്റർമാർക്കിടയിൽ മർദ്ദം, വേഗത, പോളിഷിംഗ് സമയം എന്നിവ വ്യത്യാസപ്പെട്ടാൽ പൊരുത്തമില്ലാത്ത ഫലങ്ങൾ ഉണ്ടാക്കിയേക്കാം.
വൈബ്രേറ്ററി അല്ലെങ്കിൽ മാസ് ഫിനിഷിംഗ്
ഡീബറിംഗ്, എഡ്ജ് ഫിനിഷിംഗ് അല്ലെങ്കിൽ ഉപരിതല പരിഷ്കരണം ആവശ്യമുള്ള ചില അലുമിനിയം ഘടകങ്ങൾക്ക് വൈബ്രേറ്ററി ഫിനിഷിംഗ് ഉപയോഗപ്രദമാകും.
പൂർണ്ണമായ അലോയ് വീലുകൾക്ക് ഇത് അനുയോജ്യമാണോ എന്നത് മെഷീൻ ശേഷി, മീഡിയ വലുപ്പം, ഫിക്സ്ചർ ഡിസൈൻ, വീൽ ജ്യാമിതി എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു. ആഴത്തിലുള്ള ഇടവേളകളും ഇടുങ്ങിയ ഇടങ്ങളും അസമമായി കൈകാര്യം ചെയ്യപ്പെടാം, മീഡിയയുമായുള്ള സമ്പർക്കം അനാവശ്യമായ അടയാളങ്ങൾ സൃഷ്ടിച്ചേക്കാം.
ഒരു ഉൽപാദന പ്രക്രിയ സ്ഥാപിക്കുന്നതിന് മുമ്പ് ഒരു പൂർണ്ണ-ചക്ര പരീക്ഷണം ശുപാർശ ചെയ്യുന്നു.
ഓട്ടോമേറ്റഡ് മെക്കാനിക്കൽ പോളിഷിംഗ്
ആവർത്തിക്കാവുന്ന വീൽ ഡിസൈനുകൾ കൈകാര്യം ചെയ്യുമ്പോൾ ഓട്ടോമേറ്റഡ് പോളിഷിംഗ് സിസ്റ്റങ്ങൾക്ക് പ്രക്രിയ സ്ഥിരതയും ത്രൂപുട്ടും മെച്ചപ്പെടുത്താൻ കഴിയും.
എന്നിരുന്നാലും, വീൽ ജ്യാമിതിക്ക് അനുസൃതമായി ഫിക്ചറുകൾ, ടൂൾ പാത്തുകൾ, കോൺടാക്റ്റ് പ്രഷർ, പോളിഷിംഗ് വേഗത, കോമ്പൗണ്ട് ഡെലിവറി എന്നിവ ഒപ്റ്റിമൈസ് ചെയ്യണം. സങ്കീർണ്ണമായ സ്പോക്കുകൾക്കും റീസെസ്ഡ് ഏരിയകൾക്കും പ്രത്യേക ടൂളിംഗ് അല്ലെങ്കിൽ ഒന്നിലധികം പ്രോസസ്സിംഗ് ഘട്ടങ്ങൾ ആവശ്യമായി വന്നേക്കാം.
CNC ഡയമണ്ട്-കട്ട് മെഷീനിംഗ്
ഡയമണ്ട്-കട്ട് വീലുകൾക്ക്, കൃത്യവും തിളക്കമുള്ളതുമായ ഒരു ലോഹ പ്രതലം സൃഷ്ടിക്കാൻ ഡയമണ്ട് കട്ടിംഗ് ടൂൾ ഉപയോഗിച്ചുള്ള CNC മെഷീനിംഗ് പലപ്പോഴും ഉപയോഗിക്കുന്ന പ്രാഥമിക രീതിയാണ്.
ഈ പ്രക്രിയ പരമ്പരാഗത അബ്രസീവ് പോളിഷിംഗിൽ നിന്ന് വ്യത്യസ്തമാണ്. ഇതിന് ഉചിതമായ ഉപകരണങ്ങൾ, കൃത്യമായ ഫിക്ചറിംഗ്, നിയന്ത്രിത മെഷീനിംഗ് പാരാമീറ്ററുകൾ, ആവശ്യത്തിന് ശേഷിക്കുന്ന മെറ്റീരിയൽ എന്നിവ ആവശ്യമാണ്.
ഒരു ചക്രത്തിന് കേടുപാടുകൾ സംഭവിച്ച വജ്രം മുറിച്ച പ്രതലമുണ്ടെങ്കിൽ, പുനർനിർമ്മാണം ഉചിതമാണോ എന്ന് നിർണ്ണയിക്കാൻ പ്രൊഫഷണൽ വിലയിരുത്തൽ ആവശ്യമാണ്.
6. പോളിഷിംഗ് ഗുണനിലവാരത്തെ ബാധിക്കുന്ന പ്രധാന പ്രക്രിയ പാരാമീറ്ററുകൾ
വിജയകരമായ ഒരു അലുമിനിയം വീൽ ഫിനിഷിംഗ് പ്രക്രിയ അബ്രാസീവ് തിരഞ്ഞെടുപ്പിനെക്കാൾ കൂടുതൽ കാര്യങ്ങളെ ആശ്രയിച്ചിരിക്കുന്നു.
ഉരച്ചിലിന്റെ അവസ്ഥ:തേഞ്ഞതോ, മലിനമായതോ, അല്ലെങ്കിൽ അനുയോജ്യമല്ലാത്തതോ ആയ അബ്രാസീവ്സുകൾ കട്ടിംഗ് കാര്യക്ഷമത കുറയ്ക്കുകയും പൊരുത്തമില്ലാത്ത പോറലുകൾ സൃഷ്ടിക്കുകയും ചെയ്യും.
കോൺടാക്റ്റ് മർദ്ദം:അമിതമായ മർദ്ദം ചൂട് സൃഷ്ടിക്കുകയും, അതിലോലമായ ഭാഗങ്ങൾ വികൃതമാക്കുകയും, അസമമായ വസ്തുക്കൾ നീക്കം ചെയ്യുന്നതിന് കാരണമാവുകയും ചെയ്യും.
ഭ്രമണ വേഗത:പോളിഷിംഗ് മെഷീൻ, വീൽ വ്യാസം, സംയുക്തം, ബഫിംഗ് മെറ്റീരിയൽ എന്നിവയെ ആശ്രയിച്ചിരിക്കും ശരിയായ വേഗത. സാർവത്രിക വേഗത പ്രയോഗിക്കുന്നതിനുപകരം ഉപകരണ സ്പെസിഫിക്കേഷനുകൾ പാലിക്കുക.
ചൂട് മാനേജ്മെന്റ്:അലൂമിനിയം താപം നന്നായി കടത്തിവിടുന്നു, പക്ഷേ പ്രാദേശിക ഘർഷണം ഇപ്പോഴും അമിതമായി ചൂടാകുന്നതിനും, സംയുക്തങ്ങൾ പുരട്ടുന്നതിനും, ഉപരിതലത്തിലെ നിറവ്യത്യാസത്തിനും കാരണമാകും.
ഘട്ടങ്ങൾക്കിടയിലുള്ള വൃത്തിയാക്കൽ:സൂക്ഷ്മമായ മിനുക്കുപണികൾ നടത്തുമ്പോൾ അവശിഷ്ടമായ പരുക്കൻ അബ്രാസീവ് കണികകൾ ആഴത്തിലുള്ള പോറലുകൾ ഉണ്ടാക്കും. ഘട്ടങ്ങൾക്കിടയിൽ ഉപരിതലവും ഉപകരണങ്ങളും വൃത്തിയാക്കുക.
ജ്യാമിതി നിയന്ത്രണം:വീൽ അരികുകൾ, സ്പോക്ക് പ്രൊഫൈലുകൾ, മൗണ്ടിംഗ് പ്രതലങ്ങൾ, മറ്റ് കൃത്യത സവിശേഷതകൾ എന്നിവ അവയുടെ ഉദ്ദേശിച്ച അളവുകളും ആകൃതിയും നിലനിർത്തണം.
ആവർത്തനക്ഷമത:വ്യാവസായിക ഉൽപ്പാദനത്തിനായി, ബാച്ച്-ടു-ബാച്ച് സ്ഥിരത മെച്ചപ്പെടുത്തുന്നതിന് അബ്രാസീവ് ഗ്രേഡുകൾ, ഉപകരണ ക്രമീകരണങ്ങൾ, സൈക്കിൾ സമയങ്ങൾ, പരിശോധന മാനദണ്ഡങ്ങൾ എന്നിവ രേഖപ്പെടുത്തുക.
7. അലുമിനിയം അലോയ് വീൽ പോളിഷിംഗിലെ സാധാരണ പ്രശ്നങ്ങൾ
പ്രശ്നം 1: മിനുക്കിയതിനു ശേഷവും ഉപരിതലത്തിൽ പോറലുകൾ ഉണ്ടാകുന്നു.
മുമ്പത്തെ മണൽക്കൽ ഘട്ടത്തിൽ ആഴത്തിലുള്ള പോറലുകൾ പൂർണ്ണമായും നീക്കം ചെയ്യാത്തപ്പോഴോ അല്ലെങ്കിൽ ഒരു അബ്രസീവ് ഗ്രേഡ് ഒഴിവാക്കിയപ്പോഴോ ഇത് പലപ്പോഴും സംഭവിക്കുന്നു.
ശുപാർശ ചെയ്യുന്ന പ്രവർത്തനം:ഉചിതമായ മണൽക്കൽ ഘട്ടത്തിലേക്ക് മടങ്ങുക, നിലവിലുള്ള വൈകല്യങ്ങൾ നീക്കം ചെയ്യുക, ബാക്കിയുള്ള ഗ്രേഡുകളിലൂടെ ക്രമത്തിൽ മുന്നോട്ട് പോകുക. കൂടുതൽ സൂക്ഷ്മമായ അബ്രാസീവ് ആയി മാറ്റുന്നതിന് മുമ്പ് വീലും പോളിഷിംഗ് ഉപകരണങ്ങളും വൃത്തിയാക്കുക.
പ്രശ്നം 2: ഫിനിഷ് കണ്ണാടി പോലെ തോന്നുന്നതിനു പകരം മേഘാവൃതമായി കാണപ്പെടുന്നു
സാധ്യമായ കാരണങ്ങളിൽ അപൂർണ്ണമായ ഉപരിതല ശുദ്ധീകരണം, അനുയോജ്യമല്ലാത്ത പോളിഷിംഗ് സംയുക്തങ്ങൾ, മലിനമായ ബഫിംഗ് വീലുകൾ, അല്ലെങ്കിൽ പൊരുത്തമില്ലാത്ത കോൺടാക്റ്റ് മർദ്ദം എന്നിവ ഉൾപ്പെടുന്നു.
ശുപാർശ ചെയ്യുന്ന പ്രവർത്തനം:അവസാന മണൽവാരൽ ഘട്ടവും പോളിഷിംഗ് സംവിധാനവും അവലോകനം ചെയ്യുക. അലൂമിനിയത്തിനായി രൂപകൽപ്പന ചെയ്ത ഒരു സംയുക്തം ഉപയോഗിക്കുക, അന്തിമ ബഫിംഗിന് മുമ്പ് ഉപരിതലം ആവശ്യത്തിന് മിനുസമാർന്നതാണെന്ന് ഉറപ്പാക്കുക.
പ്രശ്നം 3: അലുമിനിയം പ്രതലത്തിൽ മങ്ങൽ അല്ലെങ്കിൽ ഇരുണ്ട അവശിഷ്ടം കാണപ്പെടുന്നു.
അലൂമിനിയത്തിന് ഘർഷണ പ്രതലങ്ങൾ കയറ്റാൻ കഴിയും, കൂടാതെ പോളിഷിംഗ് സംയുക്തങ്ങൾ അനുയോജ്യമല്ലാത്ത സാഹചര്യങ്ങളിൽ ഉപയോഗിക്കുമ്പോൾ അവശിഷ്ടങ്ങൾ അവശേഷിപ്പിച്ചേക്കാം.
ശുപാർശ ചെയ്യുന്ന പ്രവർത്തനം:അബ്രാസീവ് അനുയോജ്യത, ഉപകരണ ശുചിത്വം, സംയുക്ത പ്രയോഗം, പ്രവർത്തന താപനില എന്നിവ പരിശോധിക്കുക. അനുയോജ്യമായ ക്ലീനിംഗ് രീതികൾ ഉപയോഗിക്കുക, അമിത സമ്മർദ്ദം ഒഴിവാക്കുക.
പ്രശ്നം 4: റീസെസ്ഡ് ഏരിയകൾക്കും സ്പോക്കുകൾക്കും അസമമായ തിളക്കമുണ്ട്.
സങ്കീർണ്ണമായ വീൽ ജ്യാമിതി, പ്രത്യേകിച്ച് മാനുവൽ പോളിഷിംഗ് അല്ലെങ്കിൽ മാസ്-ഫിനിഷിംഗ് ഉപകരണങ്ങൾ ഉപയോഗിക്കുമ്പോൾ, ഏകീകൃത സമ്പർക്കം ബുദ്ധിമുട്ടാക്കും.
ശുപാർശ ചെയ്യുന്ന പ്രവർത്തനം:ചെറിയ പോളിഷിംഗ് ഉപകരണങ്ങൾ, അനുയോജ്യമായ വഴക്കമുള്ള അബ്രാസീവ്സ്, അല്ലെങ്കിൽ പ്രത്യേക ടൂളിംഗ് എന്നിവ വിലയിരുത്തുക. അധിക ഫിനിഷിംഗ് ആവശ്യമുള്ള സ്ഥലങ്ങൾ തിരിച്ചറിയാൻ സ്ഥിരമായ ലൈറ്റിംഗിൽ മുഴുവൻ വീലും പരിശോധിക്കുക.
പ്രശ്നം 5: ഉപരിതലം തിളക്കമുള്ളതായി കാണപ്പെടുന്നു, പക്ഷേ വേഗത്തിൽ തുരുമ്പെടുക്കുന്നു
നഗ്നമായ മിനുക്കിയ അലുമിനിയം ഒരു ഓക്സൈഡ് പാളി വികസിപ്പിക്കുകയും റോഡ് ലവണങ്ങൾ, ഈർപ്പം, ക്ലീനിംഗ് രാസവസ്തുക്കൾ എന്നിവയാൽ ബാധിക്കപ്പെടുകയും ചെയ്യും.
ശുപാർശ ചെയ്യുന്ന പ്രവർത്തനം:അനുയോജ്യമായ ഒരു സംരക്ഷണ കോട്ടിംഗ് അല്ലെങ്കിൽ ഫിനിഷ് തിരഞ്ഞെടുത്ത് ഉചിതമായ ക്ലീനിംഗ്, പരിപാലന നടപടിക്രമങ്ങൾ സ്ഥാപിക്കുക.
8. പോളിഷ് ചെയ്തതിനുശേഷം ഗുണനിലവാര പരിശോധന
ഒരു പ്രൊഫഷണൽ ഫിനിഷിംഗ് പ്രക്രിയയിൽ നിർവചിക്കപ്പെട്ട പരിശോധനാ മാനദണ്ഡങ്ങൾ ഉൾപ്പെടുത്തണം.
പ്രധാനപ്പെട്ട ഗുണനിലവാര പരിശോധനകളിൽ ഇവ ഉൾപ്പെടുന്നു:
- ദൃശ്യരൂപം:പോറലുകൾ, മൂടൽമഞ്ഞ്, നിറവ്യത്യാസം, സംയുക്ത അവശിഷ്ടം, അസമമായ തിളക്കം എന്നിവ പരിശോധിക്കുക.
- ഉപരിതല കാഠിന്യം:സംഖ്യാപരമായ പ്രതല ആവശ്യകതകൾ വ്യക്തമാക്കുമ്പോൾ ഉചിതമായ ഒരു പരുക്കൻത അളക്കൽ രീതി ഉപയോഗിക്കുക.
- തിളക്ക സ്ഥിരത:ആവശ്യമുള്ളിടത്ത്, സ്ഥിരമായ അളവെടുപ്പ് രീതിയും അനുയോജ്യമായ റഫറൻസ് മാനദണ്ഡങ്ങളും ഉപയോഗിച്ച് ഗ്ലോസ് അളക്കുക.
- ഡൈമൻഷണൽ ഇന്റഗ്രിറ്റി:നിർണായക അളവുകൾ, മൗണ്ടിംഗ് പ്രതലങ്ങൾ, യഥാർത്ഥ പ്രൊഫൈലുകൾ എന്നിവയിൽ വിട്ടുവീഴ്ച ചെയ്തിട്ടില്ലെന്ന് ഉറപ്പാക്കുക.
- കോട്ടിംഗ് അവസ്ഥ:കോട്ടഡ് വീലുകൾക്ക്, ബാധകമായ കോട്ടിംഗ് സ്പെസിഫിക്കേഷൻ അനുസരിച്ച് അഡീഷൻ, കവറേജ്, ദൃശ്യമായ വൈകല്യങ്ങൾ എന്നിവ പരിശോധിക്കുക.
- ശുചിത്വം:ഉപരിതലത്തിൽ നിന്നും ഉൾഭാഗങ്ങളിൽ നിന്നും ഉരച്ചിലുകളുടെ അവശിഷ്ടങ്ങളും പോളിഷിംഗ് സംയുക്തങ്ങളും നീക്കം ചെയ്തിട്ടുണ്ടെന്ന് ഉറപ്പാക്കുക.
ആവർത്തിച്ചുള്ള ഉൽപാദനത്തിന്, ഒരു ഡോക്യുമെന്റഡ് പരിശോധനാ നടപടിക്രമവും പ്രതിനിധി റഫറൻസ് സാമ്പിളുകളും സ്ഥിരമായ ഫലങ്ങൾ നിലനിർത്താൻ സഹായിക്കും.
9. അലോയ് വീലുകൾ പോളിഷ് ചെയ്യുമ്പോൾ സുരക്ഷാ പരിഗണനകൾ
വീൽ പോളിഷിംഗിലും അബ്രസീവ് ഫിനിഷിംഗിലും കറങ്ങുന്ന യന്ത്രങ്ങൾ, വായുവിലൂടെയുള്ള കണികകൾ, ശബ്ദം, അപകടകരമായേക്കാവുന്ന അവശിഷ്ടങ്ങൾ എന്നിവ ഉൾപ്പെടുന്നു.
ഉപകരണ നിർമ്മാതാവിന്റെ പ്രവർത്തന നിർദ്ദേശങ്ങളും ബാധകമായ ജോലിസ്ഥല സുരക്ഷാ ആവശ്യകതകളും പാലിക്കുക.
പ്രധാന മുൻകരുതലുകളിൽ ഇവ ഉൾപ്പെടുന്നു:
- ഉചിതമായ നേത്ര സംരക്ഷണ ഉപകരണങ്ങളും മറ്റ് ജോലി-നിർദ്ദിഷ്ട വ്യക്തിഗത സംരക്ഷണ ഉപകരണങ്ങളും ധരിക്കുക.
- സാൻഡ്അപ്പ്, ഗ്രൈൻഡിംഗ്, അബ്രസീവ് ബ്ലാസ്റ്റിംഗ് എന്നിവയ്ക്ക് അനുയോജ്യമായ പ്രാദേശിക എക്സ്ഹോസ്റ്റ് വെന്റിലേഷൻ അല്ലെങ്കിൽ പൊടി വേർതിരിച്ചെടുക്കൽ ഉപയോഗിക്കുക.
- അപകടസാധ്യത വിലയിരുത്തലും ബാധകമായ നിയന്ത്രണങ്ങളും അടിസ്ഥാനമാക്കി ശ്വസന സംരക്ഷണം തിരഞ്ഞെടുക്കുക.
- കറങ്ങുന്ന ബഫിംഗ് വീലുകളിൽ നിന്നും ചലിക്കുന്ന ഉപകരണങ്ങളിൽ നിന്നും കൈകൾ, വസ്ത്രങ്ങൾ, അയഞ്ഞ വസ്തുക്കൾ എന്നിവ അകറ്റി നിർത്തുക.
- ഉപയോഗിക്കുന്നതിന് മുമ്പ് വർക്ക്പീസ് ശരിയായി ഉറപ്പിച്ച് പോളിഷിംഗ് ഉപകരണങ്ങൾ പരിശോധിക്കുക.
- പോളിഷിംഗ് കോമ്പൗണ്ട് സുരക്ഷാ ഡാറ്റ ഷീറ്റ് പിന്തുടരുക, പൊരുത്തപ്പെടാത്ത ക്ലീനിംഗ് കെമിക്കലുകൾ ഒഴിവാക്കുക.
- പ്രക്രിയയുടെ അനുയോജ്യത സ്ഥിരീകരിക്കാതെയും നിർണായകമായ പ്രതലങ്ങൾ സംരക്ഷിക്കാതെയും പൂർത്തിയായ ചക്രത്തിൽ സാധാരണ അബ്രാസീവ് ബ്ലാസ്റ്റിംഗ് ഉപകരണങ്ങൾ ഉപയോഗിക്കരുത്.
ചില പ്രത്യേക സാഹചര്യങ്ങളിൽ അലൂമിനിയം പൊടി ജ്വലന-പൊടി അപകടമുണ്ടാക്കാം. പൊടി ശേഖരണം, ഹൗസ് കീപ്പിംഗ്, തീ തടയൽ എന്നിവ ഉൾപ്പെടുന്ന മെറ്റീരിയലിനും പ്രക്രിയയ്ക്കും അനുസൃതമായി രൂപകൽപ്പന ചെയ്തിരിക്കണം.
10. അലുമിനിയം വീൽ ഫിനിഷിംഗിനായി ഒരു അബ്രസീവ് വിതരണക്കാരനെ എങ്ങനെ തിരഞ്ഞെടുക്കാം
വീൽ പോളിഷിംഗിനോ ഉപരിതല തയ്യാറെടുപ്പിനോ വേണ്ടി അബ്രാസീവ്സ് വാങ്ങുമ്പോൾ, വാങ്ങുന്നവർ വില മാത്രം നോക്കി ഉൽപ്പന്നം തിരഞ്ഞെടുക്കുന്നതിനുപകരം വിതരണക്കാരന്റെ സാങ്കേതിക ശേഷി വിലയിരുത്തണം.
പ്രധാനപ്പെട്ട പരിഗണനകളിൽ ഇവ ഉൾപ്പെടുന്നു:
സ്ഥിരമായ കണിക വലുപ്പ വിതരണം:സ്ഥിരതയുള്ള ഗ്രേഡിംഗ് പ്രവചനാതീതമായ കട്ടിംഗ് സ്വഭാവവും ഉപരിതല ഗുണനിലവാരവും നിലനിർത്താൻ സഹായിക്കുന്നു.
ഉൽപ്പന്ന അനുയോജ്യത:ബ്ലാസ്റ്റിംഗ്, ഗ്രൈൻഡിംഗ്, സാൻഡ്വിംഗ്, ഡീബറിംഗ് അല്ലെങ്കിൽ പ്രിസിഷൻ ഫിനിഷിംഗ് എന്നിങ്ങനെ ഏത് പ്രവർത്തനമായാലും അബ്രാസീവ് അതിന്റെ പ്രവർത്തനവുമായി പൊരുത്തപ്പെടണം.
സാങ്കേതിക ഡോക്യുമെന്റേഷൻ:ഉൽപ്പന്ന സവിശേഷതകൾ, ബാധകമായ ഗ്രേഡിംഗ് മാനദണ്ഡങ്ങൾ, പ്രസക്തമായ ഗുണനിലവാര രേഖകൾ എന്നിവ വാങ്ങുന്നവരെ മെറ്റീരിയലുകൾ കൃത്യമായി താരതമ്യം ചെയ്യാൻ സഹായിക്കുന്നു.
സാമ്പിൾ പരിശോധന:പ്രതിനിധി അലുമിനിയം അലോയ് ഭാഗങ്ങളിൽ പരിശോധന നടത്തുന്നത് ഉപരിതല രൂപം, പ്രോസസ്സിംഗ് സമയം, അബ്രസീവ് ഉപഭോഗം, ഉപകരണങ്ങളുമായുള്ള അനുയോജ്യത എന്നിവ പരിശോധിക്കാൻ സഹായിക്കുന്നു.
വിതരണ സ്ഥിരത:വർക്ക്ഷോപ്പുകൾക്കും വ്യാവസായിക ഉൽപ്പാദന ലൈനുകൾക്കും സ്ഥിരമായ ഉൽപ്പന്ന ഗുണനിലവാരവും വിശ്വസനീയമായ ഡെലിവറിയും പ്രധാനമാണ്.
XINLI അബ്രസീവ്സിൽ, വൈറ്റ് ഫ്യൂസ്ഡ് അലുമിന, ബ്രൗൺ ഫ്യൂസ്ഡ് അലുമിന, സിലിക്കൺ കാർബൈഡ് എന്നിവയുൾപ്പെടെ വിവിധ വ്യാവസായിക ഗ്രൈൻഡിംഗ്, ബ്ലാസ്റ്റിംഗ്, ഉപരിതല തയ്യാറാക്കൽ ആപ്ലിക്കേഷനുകൾക്കായി ഞങ്ങൾ അബ്രസീവ് മെറ്റീരിയലുകൾ വിതരണം ചെയ്യുന്നു. വലിയ ഓർഡർ നൽകുന്നതിന് മുമ്പ് അബ്രസീവിനെ വിലയിരുത്താൻ ഉപഭോക്താക്കളെ സഹായിക്കുന്നതിന്, കണികാ വലുപ്പ ആവശ്യകതകൾ ചർച്ച ചെയ്യാനും പരിശോധനയ്ക്കായി അനുയോജ്യമായ സാമ്പിളുകൾ നൽകാനും ഞങ്ങൾക്ക് കഴിയും.
യഥാർത്ഥ ഫിനിഷിംഗ് പ്രക്രിയയും ആവശ്യമായ ഉപരിതല ഫലവും അനുസരിച്ച് ശരിയായ അബ്രാസീവ് എല്ലായ്പ്പോഴും തിരഞ്ഞെടുക്കണം.
11. പതിവായി ചോദിക്കുന്ന ചോദ്യങ്ങൾ
ചോദ്യം 1: അലുമിനിയം അലോയ് വീലുകൾ പോളിഷ് ചെയ്യാൻ വെളുത്ത ഫ്യൂസ്ഡ് അലുമിന ഉപയോഗിക്കാമോ?
പൊടിക്കൽ, അബ്രസീവ് ബ്ലാസ്റ്റിംഗ്, ഉപരിതല തയ്യാറാക്കൽ എന്നിവയ്ക്കാണ് വൈറ്റ് ഫ്യൂസ്ഡ് അലുമിന പ്രധാനമായും ഉപയോഗിക്കുന്നത്. തിരഞ്ഞെടുത്ത തയ്യാറെടുപ്പ് പ്രവർത്തനങ്ങൾക്ക് ഇത് അനുയോജ്യമായിരിക്കാം, പക്ഷേ പരമ്പരാഗത WFA ബ്ലാസ്റ്റിംഗ് സാധാരണയായി മിറർ ഫിനിഷിംഗിന് പകരം മാറ്റ് അല്ലെങ്കിൽ ടെക്സ്ചർ ചെയ്ത പ്രതലം സൃഷ്ടിക്കുന്നു. ഫൈൻ പോളിഷിംഗ് സംയുക്തങ്ങളും ഉചിതമായ ബഫിംഗ് സിസ്റ്റങ്ങളുമാണ് സാധാരണയായി അന്തിമ തിളക്കത്തിന് കൂടുതൽ അനുയോജ്യം.
ചോദ്യം 2: അലുമിനിയം വീൽ പോളിഷിംഗിന് സിലിക്കൺ കാർബൈഡ് അനുയോജ്യമാണോ?
അതെ. അനുയോജ്യമായ അലുമിനിയം പ്രതലങ്ങളിൽ പുരോഗമനപരമായ സാൻഡിംഗ്, ഉപരിതല ശുദ്ധീകരണം എന്നിവയ്ക്കായി സിലിക്കൺ കാർബൈഡ് അബ്രാസീവ് പേപ്പർ സാധാരണയായി ഉപയോഗിക്കുന്നു. ശരിയായ ഗ്രിറ്റ് ക്രമം പ്രാരംഭ അവസ്ഥയെയും ലക്ഷ്യ ഫിനിഷിനെയും ആശ്രയിച്ചിരിക്കുന്നു. ആ അബ്രാസീവ് രൂപത്തിനായി രൂപകൽപ്പന ചെയ്ത ഒരു പ്രക്രിയയിൽ മാത്രമേ അയഞ്ഞ SiC ഗ്രെയിനുകൾ ഉപയോഗിക്കാവൂ.
ചോദ്യം 3: അലൂമിനിയം വീലുകളിൽ അബ്രാസീവ് ബ്ലാസ്റ്റിംഗിന് മിറർ ഫിനിഷ് ഉണ്ടാക്കാൻ കഴിയുമോ?
പരമ്പരാഗത അബ്രാസീവ് ബ്ലാസ്റ്റിംഗ് സാധാരണയായി ഒരു മാറ്റ് അല്ലെങ്കിൽ ടെക്സ്ചർ ചെയ്ത പ്രതലം സൃഷ്ടിക്കുന്നു. അവസാന മിറർ-പോളിഷിംഗ് ഘട്ടമായിട്ടല്ല, വൃത്തിയാക്കുന്നതിനോ തയ്യാറാക്കുന്നതിനോ ആണ് ഇത് സാധാരണയായി ഉപയോഗിക്കുന്നത്. ഹൈ-ഗ്ലോസ് ഫിനിഷിന് സാധാരണയായി പുരോഗമനപരമായ ഉപരിതല പരിഷ്കരണവും മെക്കാനിക്കൽ പോളിഷിംഗും അല്ലെങ്കിൽ ഡയമണ്ട്-കട്ട് വീലുകൾക്കായി പ്രത്യേക മെഷീനിംഗും ആവശ്യമാണ്.
Q4: അലുമിനിയം വീൽ പോളിഷിംഗിന് ഏറ്റവും മികച്ച അബ്രാസീവ് ഗ്രിറ്റ് ഏതാണ്?
ഓരോ ചക്രത്തിനും ഏറ്റവും മികച്ച ഒരു ഗ്രിറ്റ് ഇല്ല. തകരാറുകൾ നീക്കം ചെയ്യാൻ കോർസർ അബ്രാസീവ്സ് ആവശ്യമായി വന്നേക്കാം, അതേസമയം ക്രമേണ നേർത്ത ഗ്രേഡുകൾ അന്തിമ മിനുക്കുപണികൾക്ക് മുമ്പ് പോറലുകൾ കുറയ്ക്കുന്നു. ഉപരിതല അവസ്ഥ, മെറ്റീരിയൽ, ഫിനിഷിംഗ് ആവശ്യകതകൾ എന്നിവ അനുസരിച്ച് ആരംഭ ഗ്രേഡ് തിരഞ്ഞെടുക്കണം.
ചോദ്യം 5: പെയിന്റ് ചെയ്ത അലുമിനിയം വീലുകൾക്ക് വെറും അലുമിനിയം വീലുകളുടെ അതേ പോളിഷിംഗ് പ്രക്രിയ ആവശ്യമുണ്ടോ?
ഇല്ല. പെയിന്റ് ചെയ്തതോ ക്ലിയർ-കോട്ടഡ് ചെയ്തതോ ആയ വീലുകൾക്ക് കോട്ടിംഗുമായി പൊരുത്തപ്പെടുന്ന ഒരു പ്രക്രിയ ആവശ്യമാണ്. ആക്രമണാത്മകമായ സാൻഡിംഗ് അല്ലെങ്കിൽ ബ്ലാസ്റ്റിംഗ് ഫിനിഷിനെ നീക്കം ചെയ്യുകയോ കേടുവരുത്തുകയോ ചെയ്തേക്കാം. കോട്ടിംഗ് അടർന്നുപോകുകയോ കേടുപാടുകൾ സംഭവിക്കുകയോ ചെയ്താൽ, പോളിഷ് ചെയ്യുന്നതിനോ പുതിയ കോട്ടിംഗ് പ്രയോഗിക്കുന്നതിനോ മുമ്പ് പ്രൊഫഷണൽ റീഫിനിഷിംഗ് ആവശ്യമായി വന്നേക്കാം.
ചോദ്യം 6: അലുമിനിയം വീലുകളിൽ സ്ഥിരമായ മിറർ ഫിനിഷ് എങ്ങനെ നേടാം?
ശരിയായ ഉപരിതല തയ്യാറെടുപ്പോടെ ആരംഭിക്കുക, പോറലുകൾ ക്രമേണ നീക്കം ചെയ്യുക, അബ്രസിവ് ഘട്ടങ്ങൾക്കിടയിൽ വൃത്തിയാക്കുക, അനുയോജ്യമായ അലുമിനിയം പോളിഷിംഗ് സംയുക്തവും ബഫിംഗ് സംവിധാനവും ഉപയോഗിക്കുക. മർദ്ദം, വേഗത, ചൂട് എന്നിവ നിയന്ത്രിക്കുക, തുടർന്ന് സ്ഥിരമായ ലൈറ്റിംഗിൽ ഉപരിതലം പരിശോധിക്കുക. ഡയമണ്ട്-കട്ട് വീലുകൾക്ക്, പ്രത്യേക CNC മെഷീനിംഗ് ആവശ്യമായി വന്നേക്കാം.
തീരുമാനം
അലുമിനിയം അലോയ് വീലുകൾ പോളിഷ് ചെയ്യുന്നതിന് ഉപരിതല തയ്യാറാക്കൽ, അബ്രാസീവ് സെലക്ഷൻ, പ്രോഗ്രസീവ് ഗ്രൈൻഡിംഗ്, മെക്കാനിക്കൽ പോളിഷിംഗ്, അന്തിമ സംരക്ഷണം എന്നിവയ്ക്ക് ഏകോപിത സമീപനം ആവശ്യമാണ്. സിലിക്കൺ കാർബൈഡ് അബ്രാസീവ്സ് പല സാൻഡിംഗ്, റിഫൈൻമെന്റ് പ്രവർത്തനങ്ങൾക്കും ഉപയോഗപ്രദമാണ്, അതേസമയം വെളുത്ത ഫ്യൂസ്ഡ് അലുമിനയും തവിട്ട് ഫ്യൂസ്ഡ് അലുമിനയും സാധാരണയായി തിരഞ്ഞെടുത്ത ഗ്രൈൻഡിംഗ്, ഉപരിതല തയ്യാറാക്കൽ പ്രക്രിയകളുമായി ബന്ധപ്പെട്ടിരിക്കുന്നു. ഉയർന്ന ഗ്ലോസ് ഫിനിഷ് നേടുന്നതിന് ഫൈൻ പോളിഷിംഗ് സംയുക്തങ്ങളും അനുയോജ്യമായ ബഫിംഗ് സിസ്റ്റങ്ങളും പൊതുവെ കൂടുതൽ ഉചിതമാണ്.
ഏറ്റവും ഫലപ്രദമായ പ്രക്രിയ ചക്രത്തിന്റെ അലോയ്, നിലവിലുള്ള കോട്ടിംഗ്, ഉപരിതല അവസ്ഥ, ജ്യാമിതി, ഉൽപ്പാദന അളവ്, അന്തിമ രൂപ ആവശ്യകതകൾ എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു. അബ്രാസീവ് മെറ്റീരിയൽ ശരിയായ പ്രോസസ്സിംഗ് ഘട്ടവുമായി പൊരുത്തപ്പെടുത്തുകയും സാമ്പിൾ പരിശോധനയിലൂടെ പ്രക്രിയ സാധൂകരിക്കുകയും ചെയ്യുന്നതിലൂടെ, നിർമ്മാതാക്കൾക്കും റിപ്പയർ സ്പെഷ്യലിസ്റ്റുകൾക്കും ഉപരിതല സ്ഥിരത മെച്ചപ്പെടുത്താനും പുനർനിർമ്മാണം കുറയ്ക്കാനും കൂടുതൽ വിശ്വസനീയമായ ഫിനിഷിംഗ് ഫലങ്ങൾ നേടാനും കഴിയും.
അലുമിനിയം ഉപരിതല തയ്യാറാക്കലിനോ വ്യാവസായിക ഫിനിഷിംഗിനോ അനുയോജ്യമായ അബ്രാസീവ്സ് തിരയുകയാണോ? നിങ്ങളുടെ ആപ്ലിക്കേഷൻ, കണികാ വലുപ്പ ആവശ്യകതകൾ, സാമ്പിൾ ടെസ്റ്റിംഗ് ഓപ്ഷനുകൾ എന്നിവ ചർച്ച ചെയ്യുന്നതിന് XINLI അബ്രാസീവ്സിനെ ബന്ധപ്പെടുക.